
¿Por qué las correas recubiertas tienen diferentes espesores?
Nov 02, 2026
Dejar un mensaje
Las correas recubiertas se utilizan ampliamente en collares para mascotas, correas para perros, equipos para actividades al aire libre, correas para bolsos y otros productos que requieren materiales de correa flexibles y duraderos. Para los importadores, mayoristas y fabricantes de productos, el espesor constante es una parte importante de la calidad del producto.
Sin embargo, algunos compradores pueden encontrar que las correas recubiertas del mismo rollo no tienen exactamente el mismo espesor en todos los puntos de medición.
¿Por qué sucede esto? ¿Está relacionado con el proceso de recubrimiento, la cinta base o las condiciones de producción?
Comprender las posibles causas ayuda a los compradores a comunicar especificaciones más precisas y ayuda a los fabricantes a identificar dónde pueden ser necesarios ajustes de producción.
Variaciones en las correas base
La cinta base es la base de una cinta recubierta de PVC o TPU. Antes de comenzar el recubrimiento, el sustrato de poliéster o nailon ya tiene su propio espesor, densidad y características estructurales.
Incluso variaciones relativamente pequeñas en el material base pueden afectar el espesor final después del recubrimiento.
Varios factores pueden contribuir:
Diferencias en el espesor o densidad del hilo.
Variaciones en la tensión del tejido.
Cambios en el espesor del tejido base.
Estructura desigual en todo el ancho de la cinta.
Por ejemplo, si el sustrato es ligeramente más grueso en una sección, la cinta recubierta terminada también puede volverse más gruesa en esa área.
Consideración de fabricación:Verificar la cinta base antes del recubrimiento puede ayudar a identificar variaciones del material antes de que afecten el producto terminado.
Recubrimiento desigual durante la extrusión
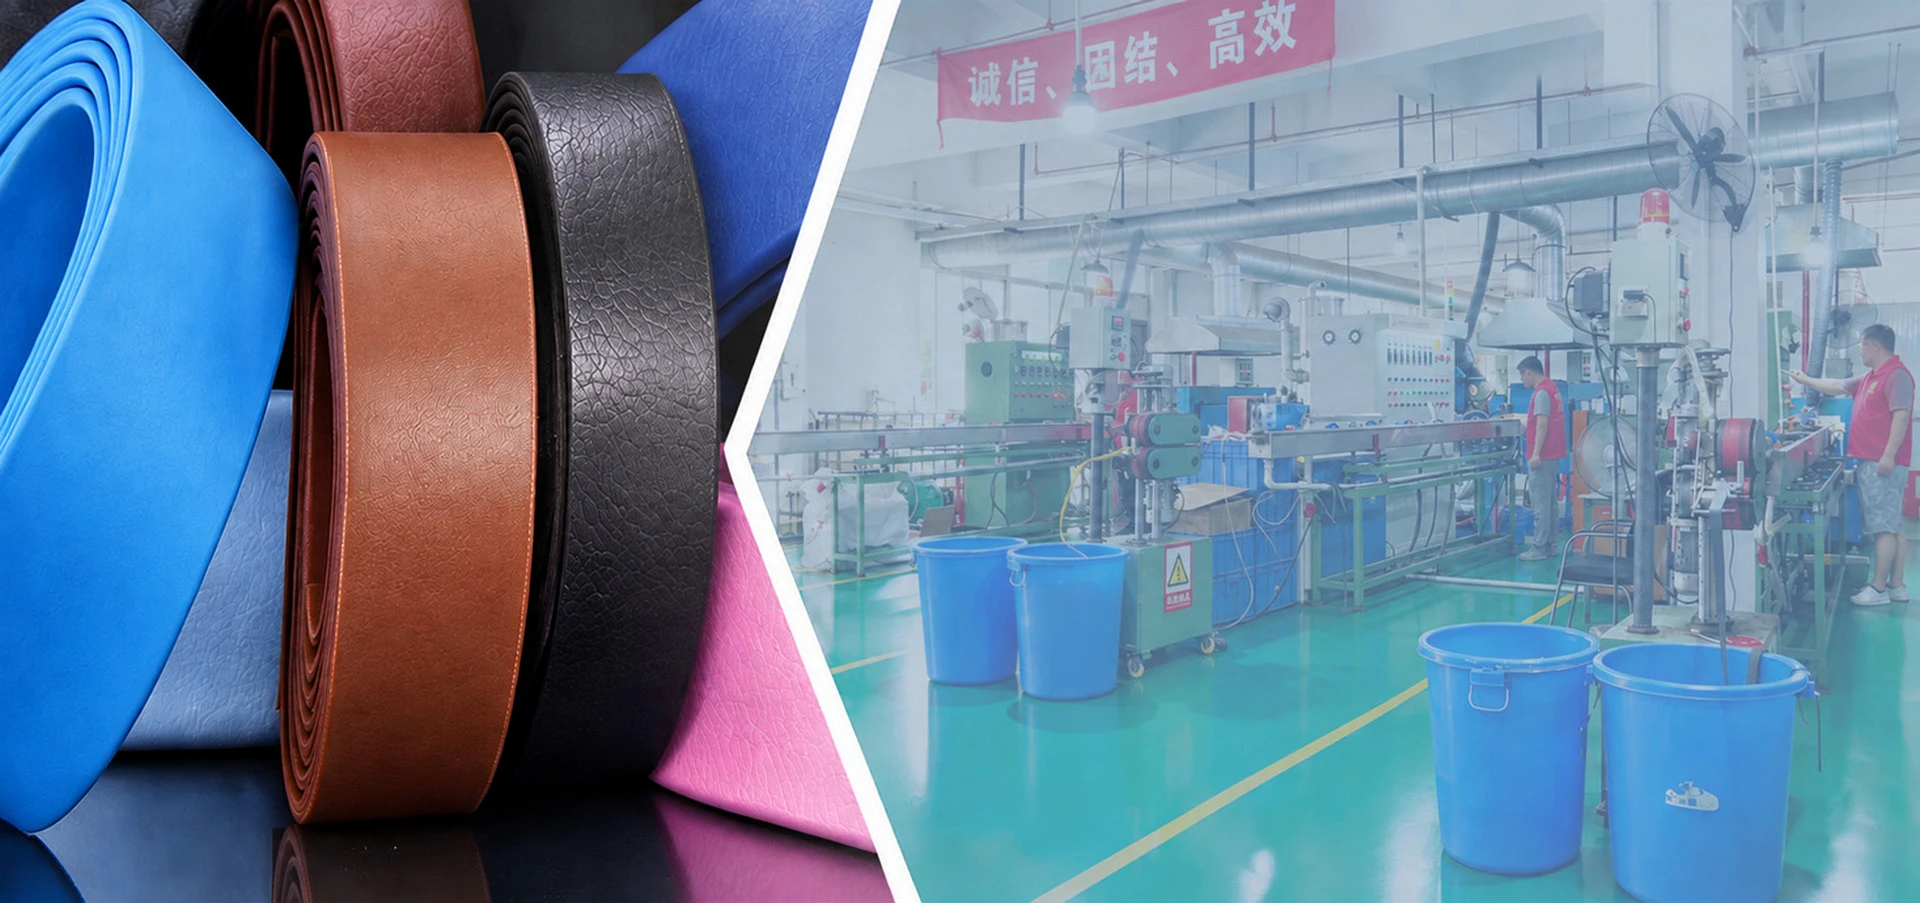
El proceso de recubrimiento por extrusión aplica PVC o TPU fundido a la cinta base. El recubrimiento debe distribuirse uniformemente para lograr las dimensiones de acabado requeridas.
Si la distribución del recubrimiento cambia durante la producción, las correas terminadas pueden mostrar diferencias de espesor.
Los posibles factores contribuyentes incluyen:
Ajustes de la separación del troquel o del cabezal de recubrimiento.
Flujo de material desigual.
Cambios en la presión de extrusión.
Variaciones en la velocidad de producción.
Posicionamiento inconsistente de las correas de la base.
Por ejemplo, si el recubrimiento no se distribuye uniformemente a lo ancho de la cinta, el centro y los bordes pueden tener diferentes espesores.
Estas variaciones pueden afectar no sólo las dimensiones finales sino también la apariencia y flexibilidad del material terminado.
Consideración de fabricación:Monitorear la distribución del recubrimiento y mantener condiciones de extrusión estables son pasos importantes para controlar la consistencia del espesor.

Cambios en la temperatura de producción y el flujo de materiales
La temperatura es otro factor que puede influir en el recubrimiento por extrusión.
El PVC y el TPU tienen diferentes características de procesamiento. Su comportamiento de flujo de material depende de las condiciones de formulación y procesamiento.
Si la temperatura de procesamiento o las condiciones del material son inestables, es posible que el recubrimiento no fluya de manera consistente.
Los resultados potenciales incluyen:
Distribución desigual del recubrimiento.
Cambios en la apariencia de la superficie.
Variaciones locales de espesor.
Diferencias en la flexibilidad del material acabado.
La temperatura por sí sola no determina el espesor del recubrimiento. Debe evaluarse junto con la formulación del material, la presión de extrusión, la velocidad de producción y las condiciones del equipo.
Consideración de fabricación:Los parámetros de producción deben establecerse para el material específico y la especificación del producto en lugar de aplicar configuraciones idénticas a cada formulación.

Velocidad de producción y tensión de las correas
El movimiento de la cinta base a través de la línea de recubrimiento también afecta la consistencia del material terminado.
Si la cinta se mueve a una velocidad inestable o experimenta una tensión inconsistente, la distribución del recubrimiento puede cambiar.
Por ejemplo:
Una tensión excesiva puede afectar la posición y la estabilidad dimensional del sustrato.
La alimentación inestable puede causar fluctuaciones durante el recubrimiento.
Los cambios en la velocidad de la línea pueden afectar el comportamiento del recubrimiento y las condiciones de enfriamiento.
Estos factores pueden contribuir a las diferencias de espesor a lo largo de un rollo.
Consideración de fabricación:La alimentación estable, la alineación de las correas, el control de la tensión y la velocidad de producción coordinada ayudan a mejorar la consistencia dimensional.
Condiciones de enfriamiento y producto final
Después del recubrimiento, el material debe enfriarse y estabilizarse antes de enrollarse.
Las condiciones de enfriamiento pueden influir en las dimensiones finales y las características de la superficie de las correas recubiertas.
Si el enfriamiento es desigual o el material se mide antes de que se haya estabilizado, las lecturas pueden diferir.
Otro problema es la medición de la presión.
Las correas recubiertas son flexibles y una presión excesiva de un medidor de espesor puede comprimir el material y producir una lectura más baja.
Por este motivo, los compradores y fabricantes deben utilizar condiciones de medición consistentes al comparar muestras.
¿Cómo pueden los fabricantes controlar la consistencia del espesor?
Controlar el espesor requiere más que comprobar el producto terminado al final de la producción.
Un enfoque sistemático debe abarcar varias etapas.
| Etapa de producción | Control recomendado |
|---|---|
| Inspección de material base | Verifique el espesor del sustrato y la consistencia estructural. |
| Configuración de extrusión | Confirmar la configuración adecuada del equipo y la distribución del recubrimiento. |
| Monitoreo de producción | Supervise la alimentación de material, la alineación, la velocidad y la estabilidad del proceso. |
| Enfriamiento | Comprobar que el material acabado se ha estabilizado. |
| Inspección final | Mida el espesor en posiciones e intervalos definidos |
| Inspección de rollos | Comparar lecturas de diferentes secciones del rollo. |
El plan de inspección debe reflejar la aplicación prevista del producto y las especificaciones acordadas.
Por ejemplo, las correas recubiertas utilizadas para collares y correas para perros pueden requerir dimensiones de acabado consistentes para soportar el corte, la costura, la instalación de herrajes y el ensamblaje.
Un fabricante también debe mantener registros de inspección para poder investigar variaciones inesperadas en lugar de confiar únicamente en el juicio visual.
¿Qué deberían incluir los compradores en una especificación de espesor de las correas revestidas?
Al realizar un pedido al por mayor, los compradores deben evitar especificar el grosor sin explicar cómo se medirá.
Una especificación útil debería incluir:
1. Espesor final objetivo
Indique el espesor total requerido de la cinta recubierta, no solo el espesor de la tela base.
2. Tolerancia aceptable
Acuerde el rango de espesor permitido con el fabricante antes de la producción en masa. No existe una tolerancia única adecuada para cada aplicación de cinta recubierta.
3. Método de medición
Confirme el instrumento de medición y la presión de medición, especialmente al probar materiales flexibles.
4. Posiciones de medición
Defina si las mediciones deben tomarse a lo ancho, a lo largo del largo del rollo o en ambas ubicaciones.
5. Aprobación de muestra
Confirmar el espesor de la muestra aprobada y utilizarla como referencia para su posterior producción.
Estos detalles ayudan a reducir los malentendidos entre compradores y fabricantes durante las compras al por mayor.
Por qué es importante la consistencia del espesor en los productos terminados
La variación del espesor no es simplemente una cuestión dimensional. Puede influir en el rendimiento de las correas recubiertas durante la fabricación y el uso del producto.
Para los fabricantes de productos para mascotas, las diferencias de grosor pueden afectar:
Condiciones de costura y montaje.
Compatibilidad con hebillas y otros herrajes.
La apariencia final de collares y correas.
Flexibilidad y manipulación del producto.
Consistencia entre lotes de producción.
Para otras aplicaciones, los requisitos de espesor pueden depender de las condiciones de carga, el espacio de instalación, los requisitos de flexión y el diseño del producto terminado.
Por lo tanto, el espesor apropiado debe determinarse según la aplicación real en lugar de seleccionarse únicamente comparando muestras de materiales.
Conclusión
Diferentes lecturas de espesor en el mismo rollo de cinta recubierta pueden resultar de variaciones en el sustrato base, las condiciones del recubrimiento por extrusión, el flujo de material, la tensión de la cinta, el enfriamiento o los métodos de medición.
Para los fabricantes, la clave es identificar dónde ocurre la variación y establecer controles apropiados durante toda la producción.
Para los compradores, las especificaciones de espesor, los métodos de medición y las tolerancias de aceptación claramente definidos pueden ayudar a reducir las disputas de calidad y mejorar la consistencia de los pedidos al por mayor.
En GH Material, nuestra experiencia en la fabricación de correas recubiertas de PVC y TPU respalda las discusiones sobre especificaciones de materiales, requisitos de producción y aplicaciones de correas personalizadas. Trabajamos con compradores B2B para comprender los requisitos de sus productos y evaluar soluciones adecuadas de correas revestidas.
¿Busca correas recubiertas de PVC o TPU para su próximo proyecto de producto? Comuníquese con GH Material para analizar el ancho, el grosor, el color y la aplicación que necesita.